
¿Qué es la “medición en máquina” para rectificadoras que utilizan sondas de contacto?
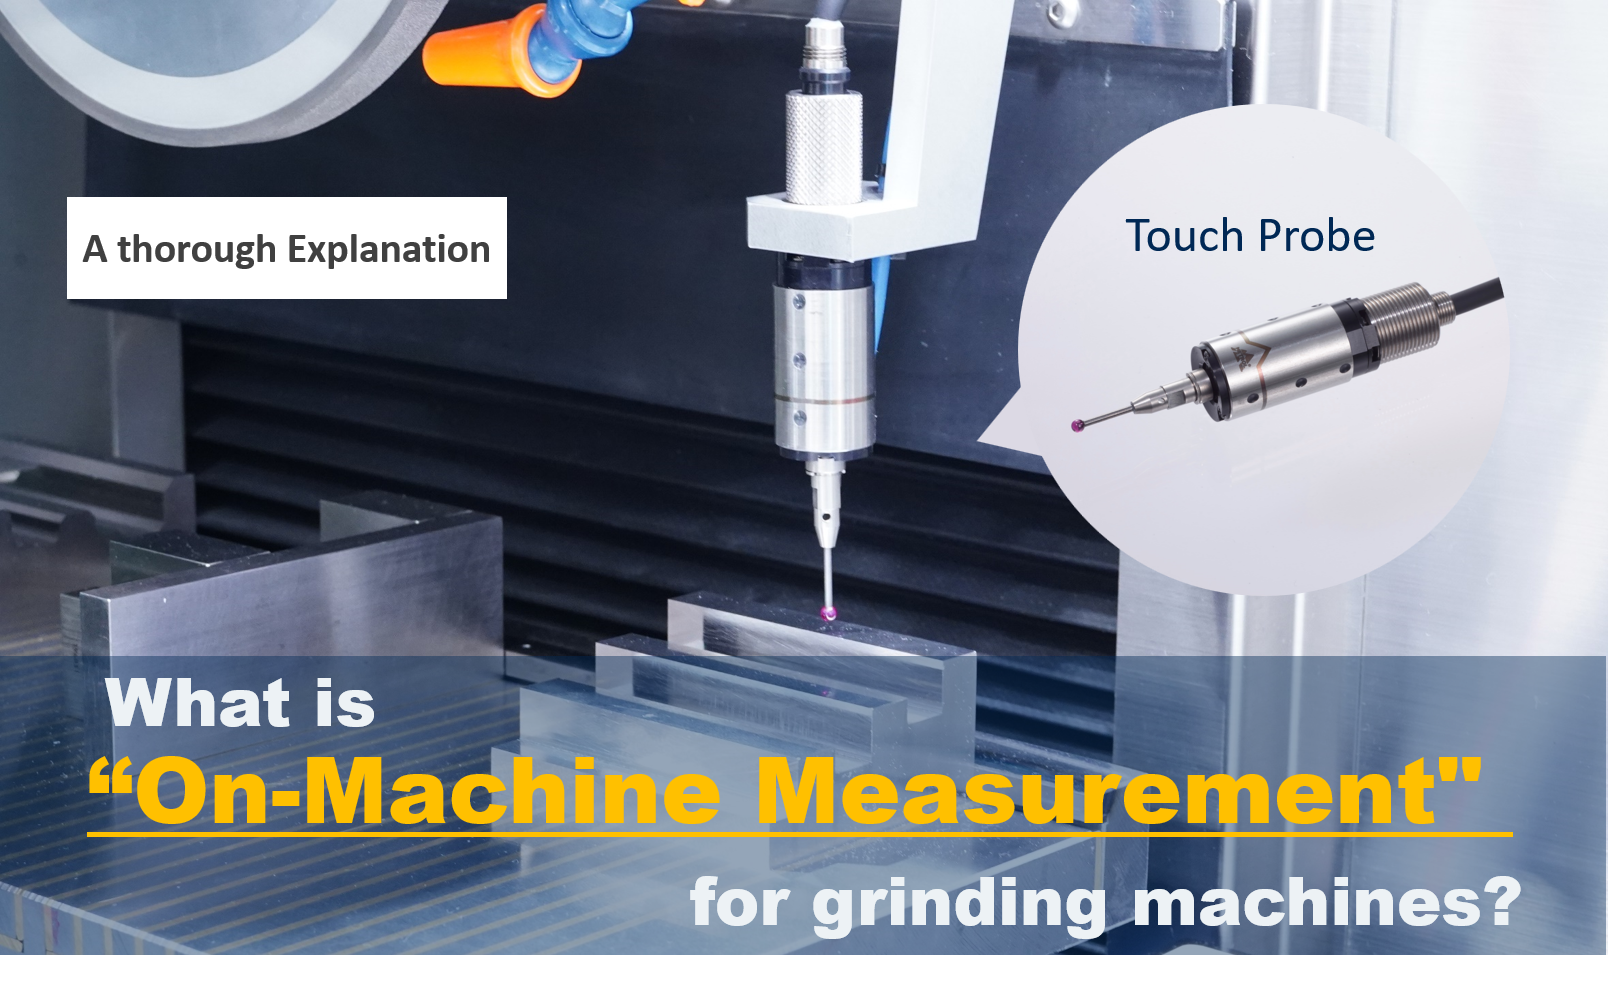
Las máquinas rectificadoras CNC determinan la calidad del acabado de la pieza.
El rectificado requiere una precisión rigurosa. ¿Alguna vez te has preocupado por problemas como este?
- "La configuración y el movimiento para la medición con instrumentos de medición 3D consumen demasiado tiempo..."
- "Los métodos de medición varían según la persona..."
- "¿Cómo podemos eliminar el retrabajo y el mecanizado adicional después de la medición?"
Es una lectura imprescindible para cualquiera que desee mejorar el proceso de fabricación, incluido el rectificado.
Resumen del contenido del artículo
- Configuración de mecanizado y medición dimensional más sencillas
- Detalles sobre cómo la "medición en máquina" para rectificadoras puede conducir a una reducción drástica de los procesos.
- Cómo estandarizar el trabajo que ahora se considera artesanal
- Cómo introducir la medición en máquina para rectificadoras CNC
Mesa de contenido
¿Qué es la medición en máquina? Diferencias con la medición fuera de máquina.
Es posible que muchas personas consideren que las ventajas de la medición en la propia máquina no están claras.
Repasémoslos brevemente.
Medición en la máquina
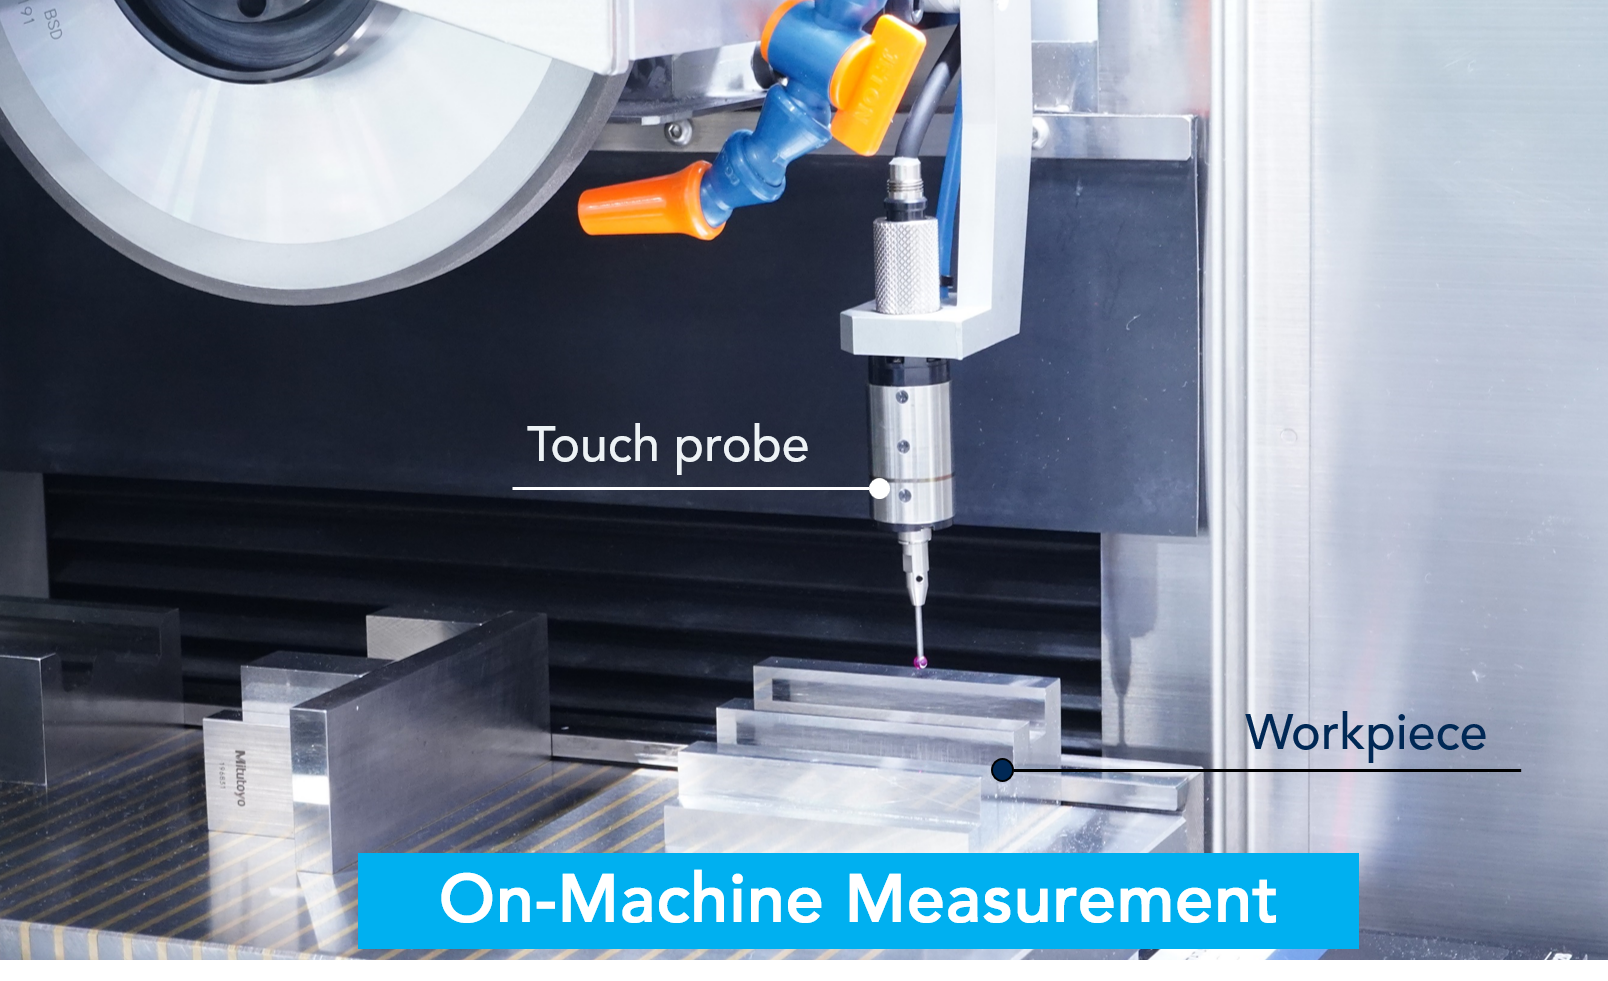
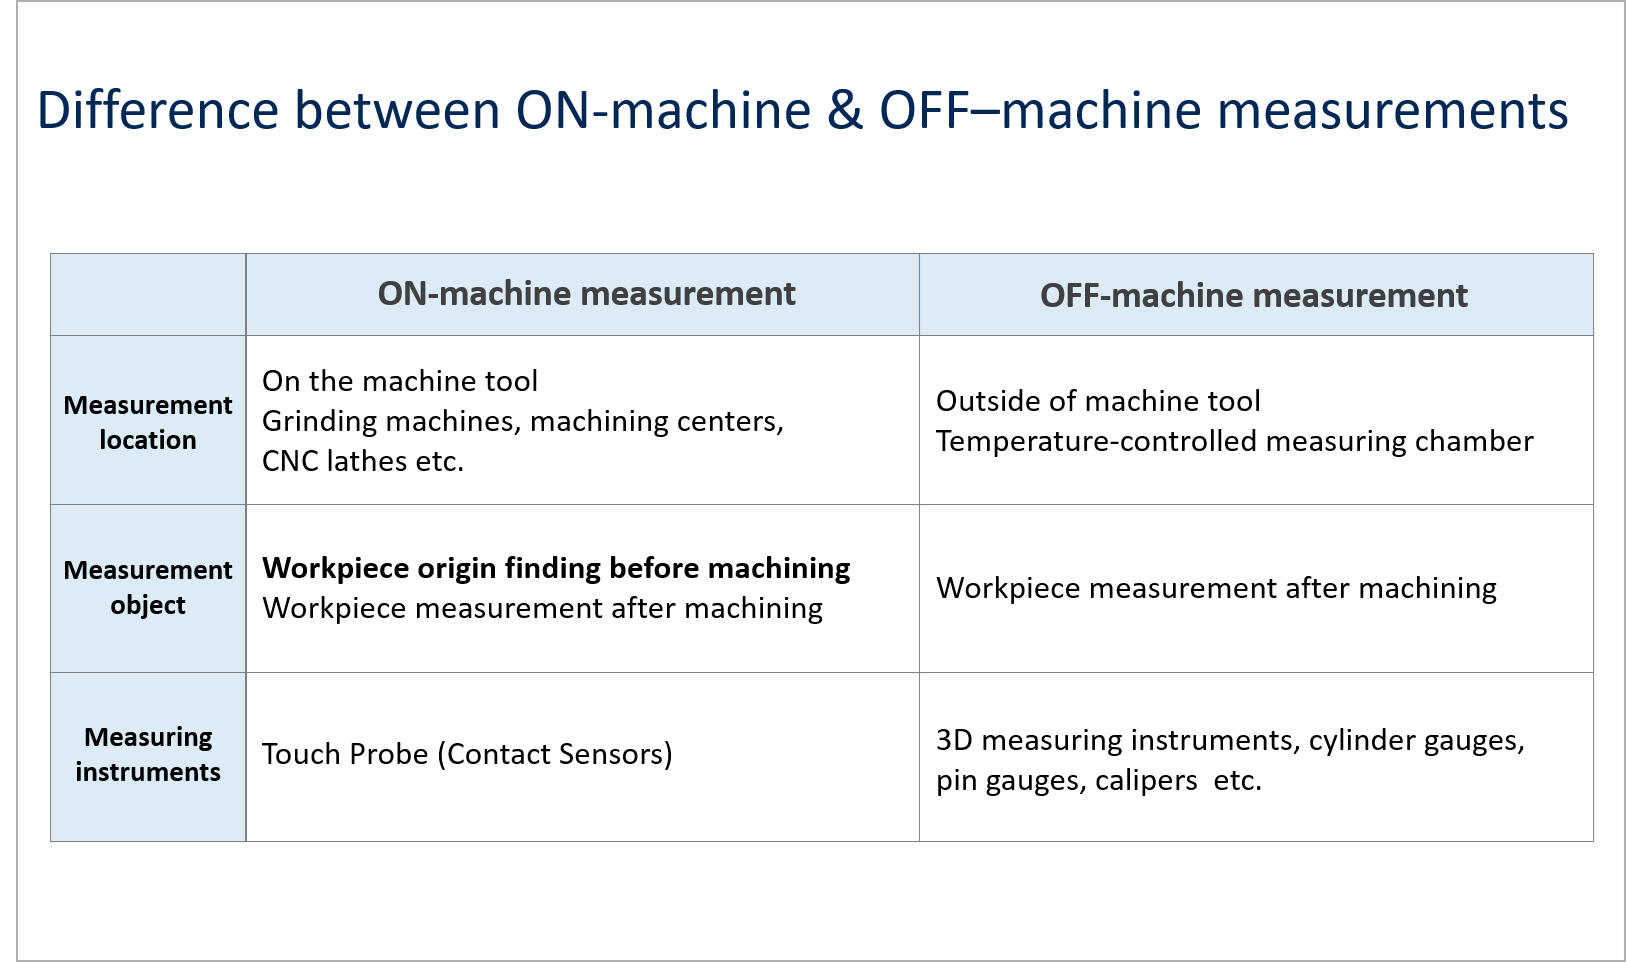
La medición en máquina significa " medir la pieza de trabajo en la máquina herramienta ".
Este artículo se centra en las rectificadoras, pero el mismo proceso se lleva a cabo con centros de mecanizado, tornos CNC y otras máquinas herramienta.
El principal instrumento de medición utilizado es el sensor de contacto, denominado sonda táctil . Este sensor mide las dimensiones de la pieza basándose en la información de posición de la máquina al entrar en contacto con ella. (Véase la imagen 1).
Finalidad de la medición en máquina
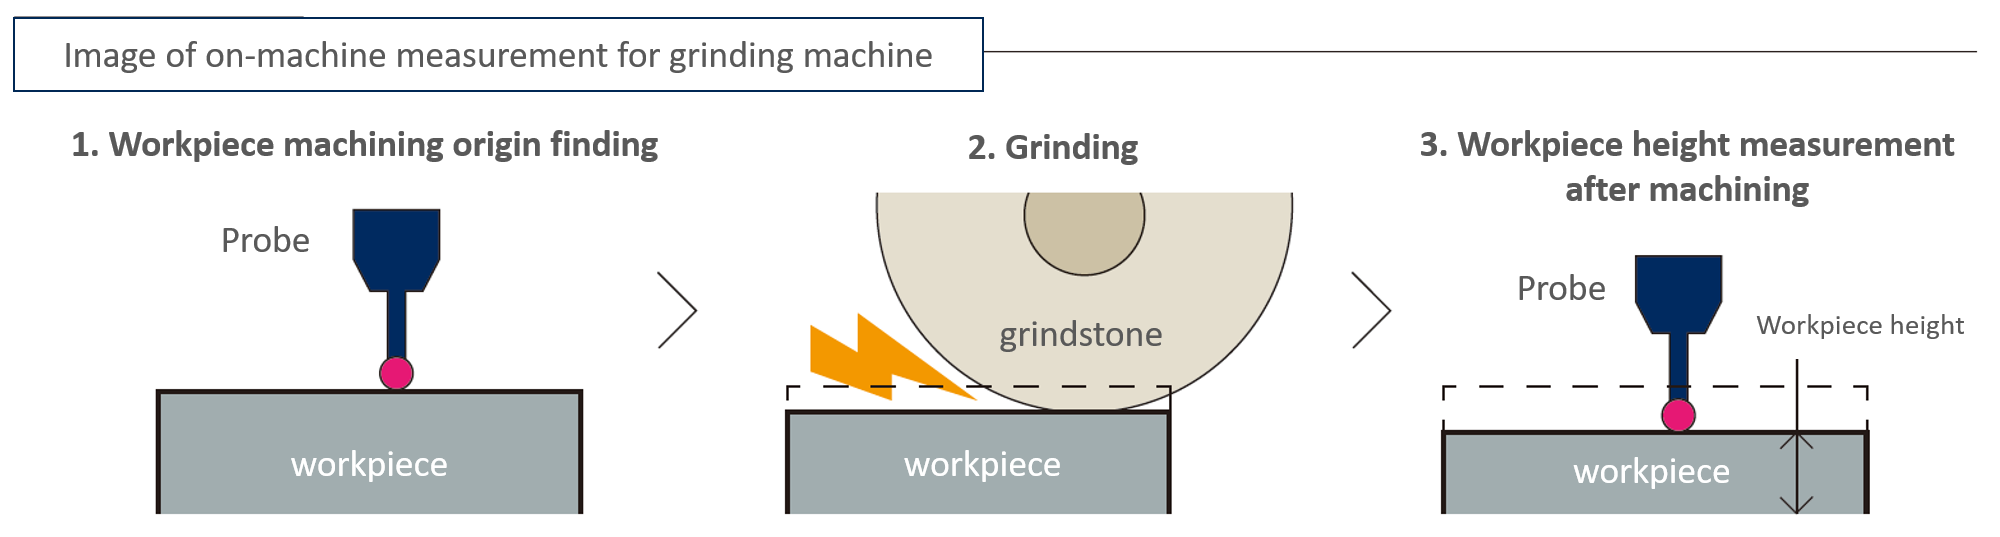
La medición en máquina tiene dos propósitos básicos.
- Localización del origen de la Pieza de trabajo antes del mecanizado
- Medición dimensional de la Pieza de trabajo
Medición fuera de la máquina
La medición fuera de máquina significa " medir la pieza de trabajo fuera de la máquina herramienta".
La pieza mecanizada se retira de la máquina herramienta y se mide con instrumentos como:
Instrumentos de medición 3D, calibres de cilindros, calibres de pasadores, calibradores, etc.
- Instrumentos de medición 3D
- manómetros de cilindros
- calibres de pasadores
- calibradores y demás.
Si bien depende de la precisión requerida, generalmente las mediciones de alta precisión se realizan en una sala de medición con temperatura controlada. Cuando la medición no cumple con la tolerancia, la pieza se devuelve a la máquina herramienta para su mecanizado adicional.
Revisión del ciclo de molienda
Ciclo de molienda general
La elección entre la medición dentro y fuera de la máquina afecta significativamente a los procesos del ciclo de mecanizado.
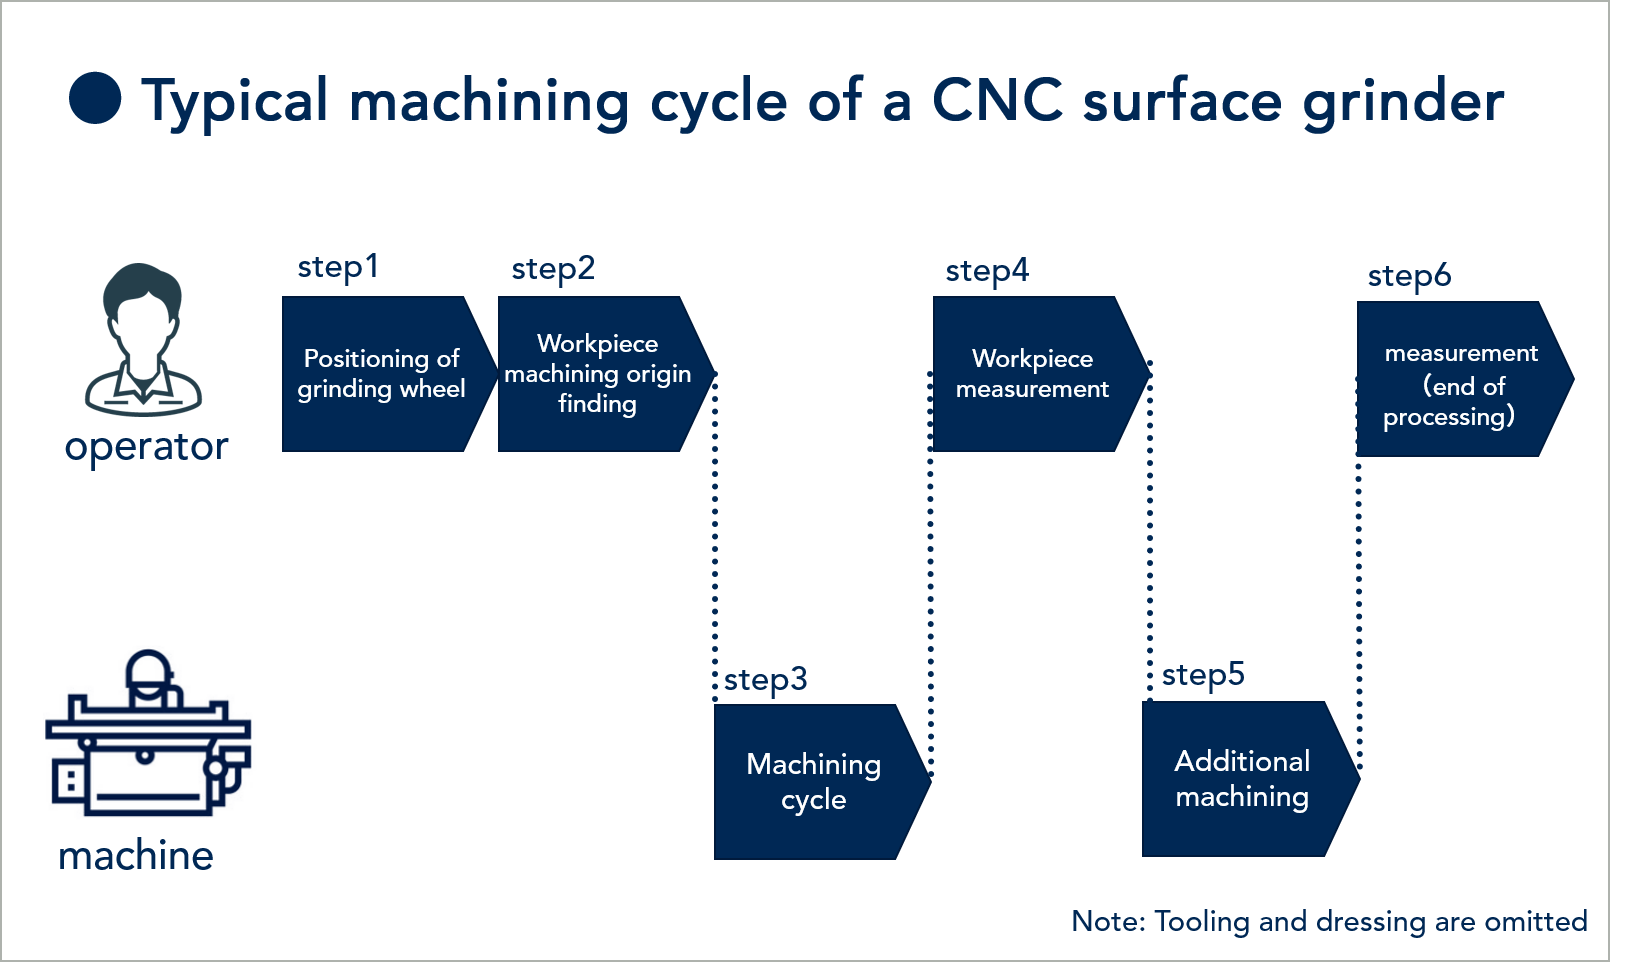
A continuación, repasaremos brevemente los "Pasos 1 a 6 del ciclo de rectificado" de la máquina rectificadora CNC en la que se basa esta sección.
- Paso 1: Confirme la posición de inicio del mecanizado mediante la aplicación de la muela abrasiva.
- Paso 2: Confirmar la posición inicial de mecanizado de la pieza (medición del espesor).
- Paso 3: Ciclo de mecanizado
- Paso 4: Medición del espesor de la Pieza de trabajo
- Paso 5: (cuando el espesor es insuficiente) Mecanizado adicional
- Paso 6: Medición posterior al mecanizado
El rectificado consta de los seis pasos mencionados anteriormente. (En este artículo se omiten el utillaje y el acondicionamiento).
Todos los procesos se ven afectados significativamente por la elección de utilizar mediciones dentro o fuera de la máquina para el Paso 4: Medición del espesor de la Pieza de trabajo y el Paso 6: Medición de la pieza de trabajo después del mecanizado.
Aquí simulamos los procesos para cada método de medición, (1) y (2), y explicamos su comparación.
¿Cuáles son las desventajas ocultas de la medición fuera de la máquina?
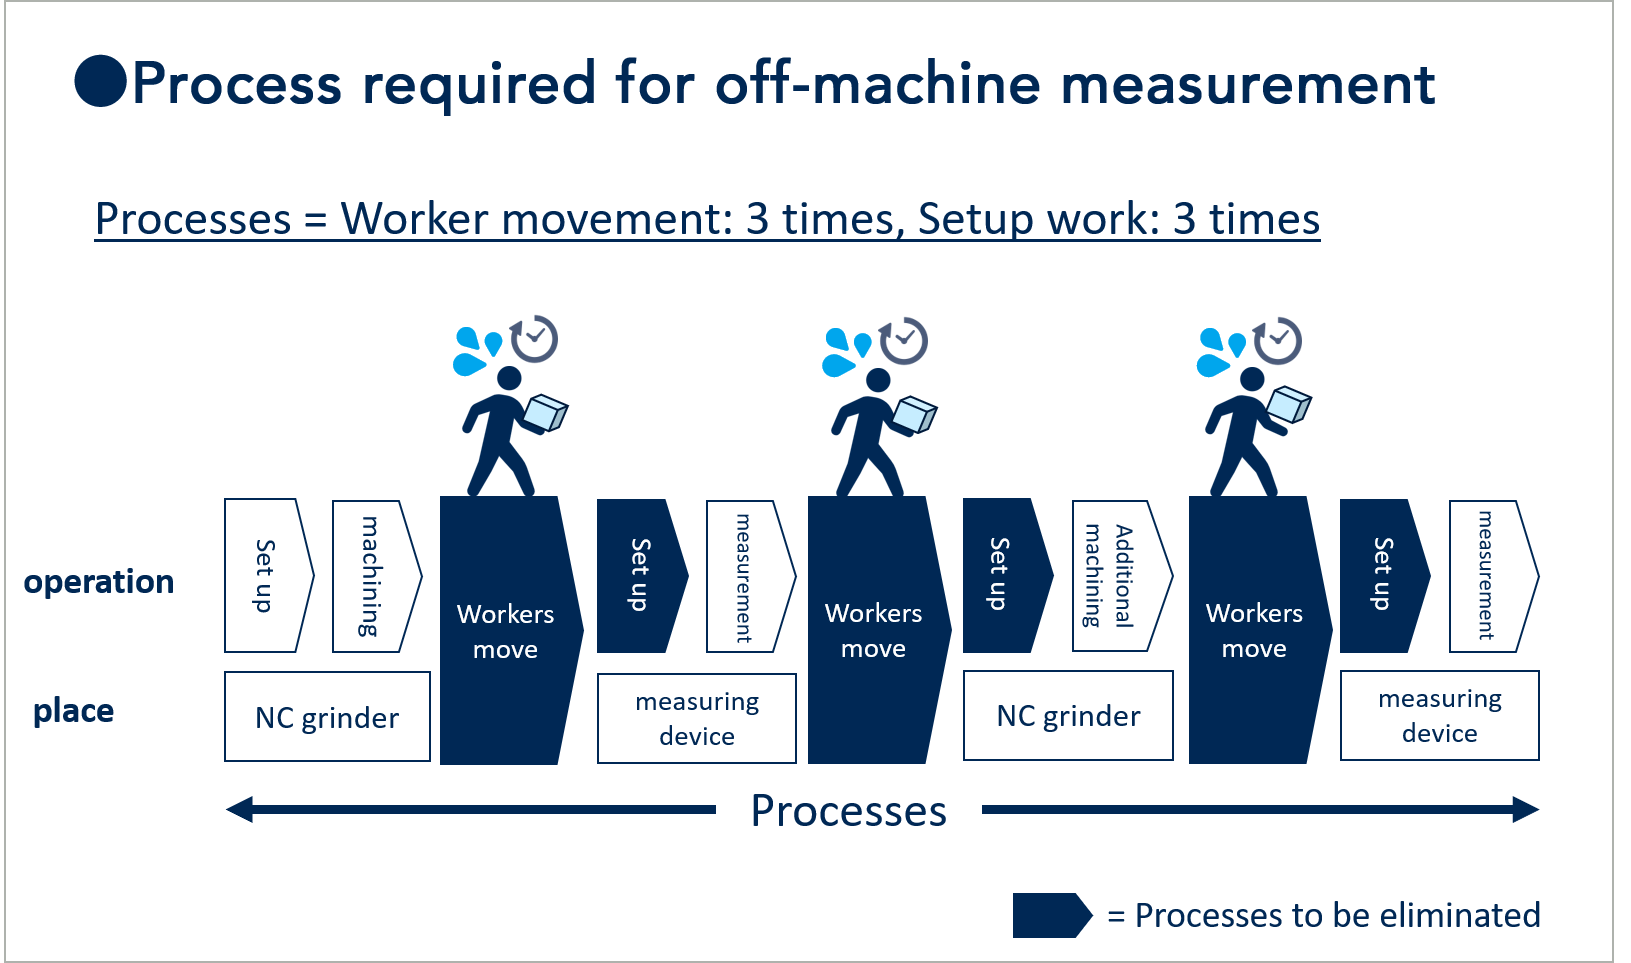
Normalmente, cuando se mide la pieza después del mecanizado y se detecta que está fuera de tolerancia, el proceso de mecanizado incluye devolver la pieza para un mecanizado adicional hasta que cumpla con el estándar. Con la medición fuera de la máquina, este proceso incluye los siguientes "procesos innecesarios", que deben eliminarse.
- Extracción de la Pieza de trabajo
- Movimiento obrero
- Reajuste/configuración de la Pieza de trabajo
- Retrabajo basado en resultados de medición (fuera de tolerancia)
- Acumulación de piezas de trabajo pendientes de medición
Estos procesos generan problemas en la planta, lo que provoca un aumento en el tiempo de entrega antes del envío y un incremento de los costos.
Simulación de procesos de medición fuera de la máquina
Aquí explicamos esta simulación de proceso de medición fuera de la máquina utilizando un ejemplo.
Ej.: (1) Rectificado → (2) Medición → (3) Mecanizado adicional → (4) Ciclo de medición
En este ciclo,
- Los trabajadores se mueven 3 veces
- Configuraciones 3 veces (configuración de mecanizado: 1 vez, ajuste al instrumento de medición: 2 veces)
*Solo la primera configuración es esencial. (Consultar la figura 1)
Tanto para la rectificadora como para el instrumento de medición, es necesario realizar trabajos de preparación, como el montaje, la extracción y el posicionamiento de las piezas.
A continuación, explicaremos cuánto cambia el proceso al utilizar la medición en la máquina en comparación con la medición fuera de la máquina.
Ventajas de la medición en máquina
La medición en máquina mediante una sonda táctil tiene la ventaja de reducir los procesos al realizar todos los procesos desde (1) el mecanizado hasta (4) la medición en el equipo.
- Ya no es necesario retirar la Pieza de trabajo.
- Ya no es necesario reajustar la Pieza de trabajo.
- Ya no se requiere el movimiento de trabajadores.
- Se pueden manipular varias piezas.
Utilizando el mismo ejemplo que con la medición fuera de la máquina, veamos cuántos procesos se pueden eliminar.
Simulación de procesos de medición en máquina
Ej.: (1) Mecanizado → (2) Medición → (3) Mecanizado adicional → (4) Ciclo de medición
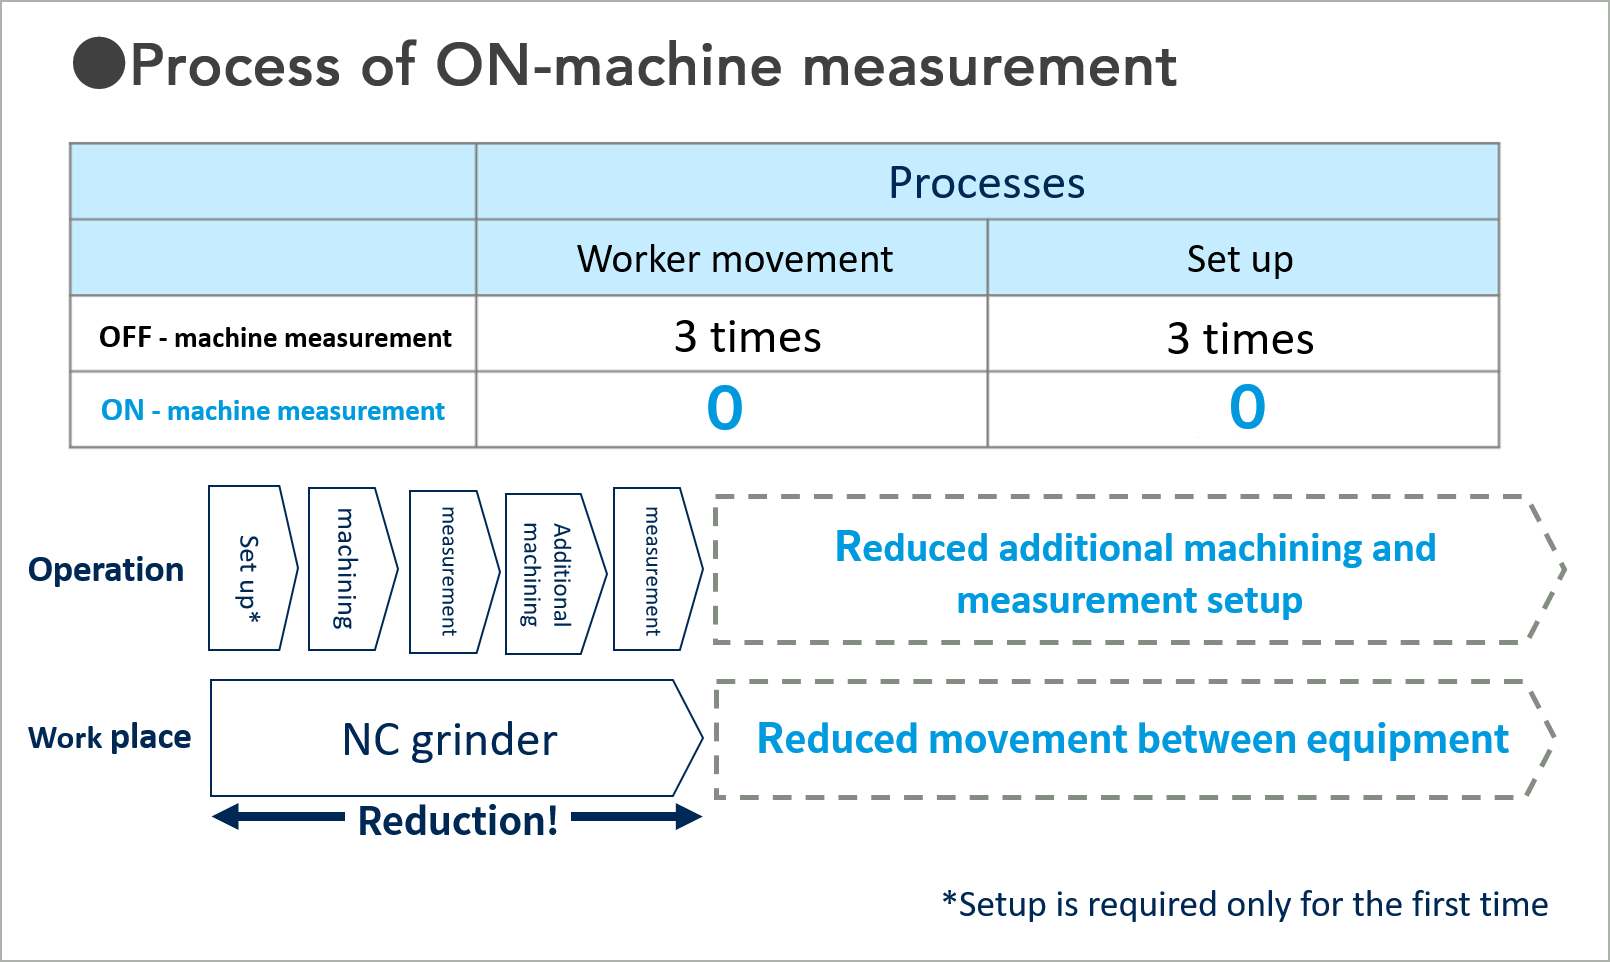
En comparación con la medición fuera de la máquina, encontramos que los procesos se pueden mejorar de la siguiente manera:
- Movimiento del trabajador: 3 veces (fuera de la máquina) → 0 veces (en la máquina)
- Trabajo de configuración: 3 veces (fuera de la máquina) → 0 veces (en la máquina).
(Véase la figura 2)
Comparación de procesos de medición dentro y fuera de la máquina
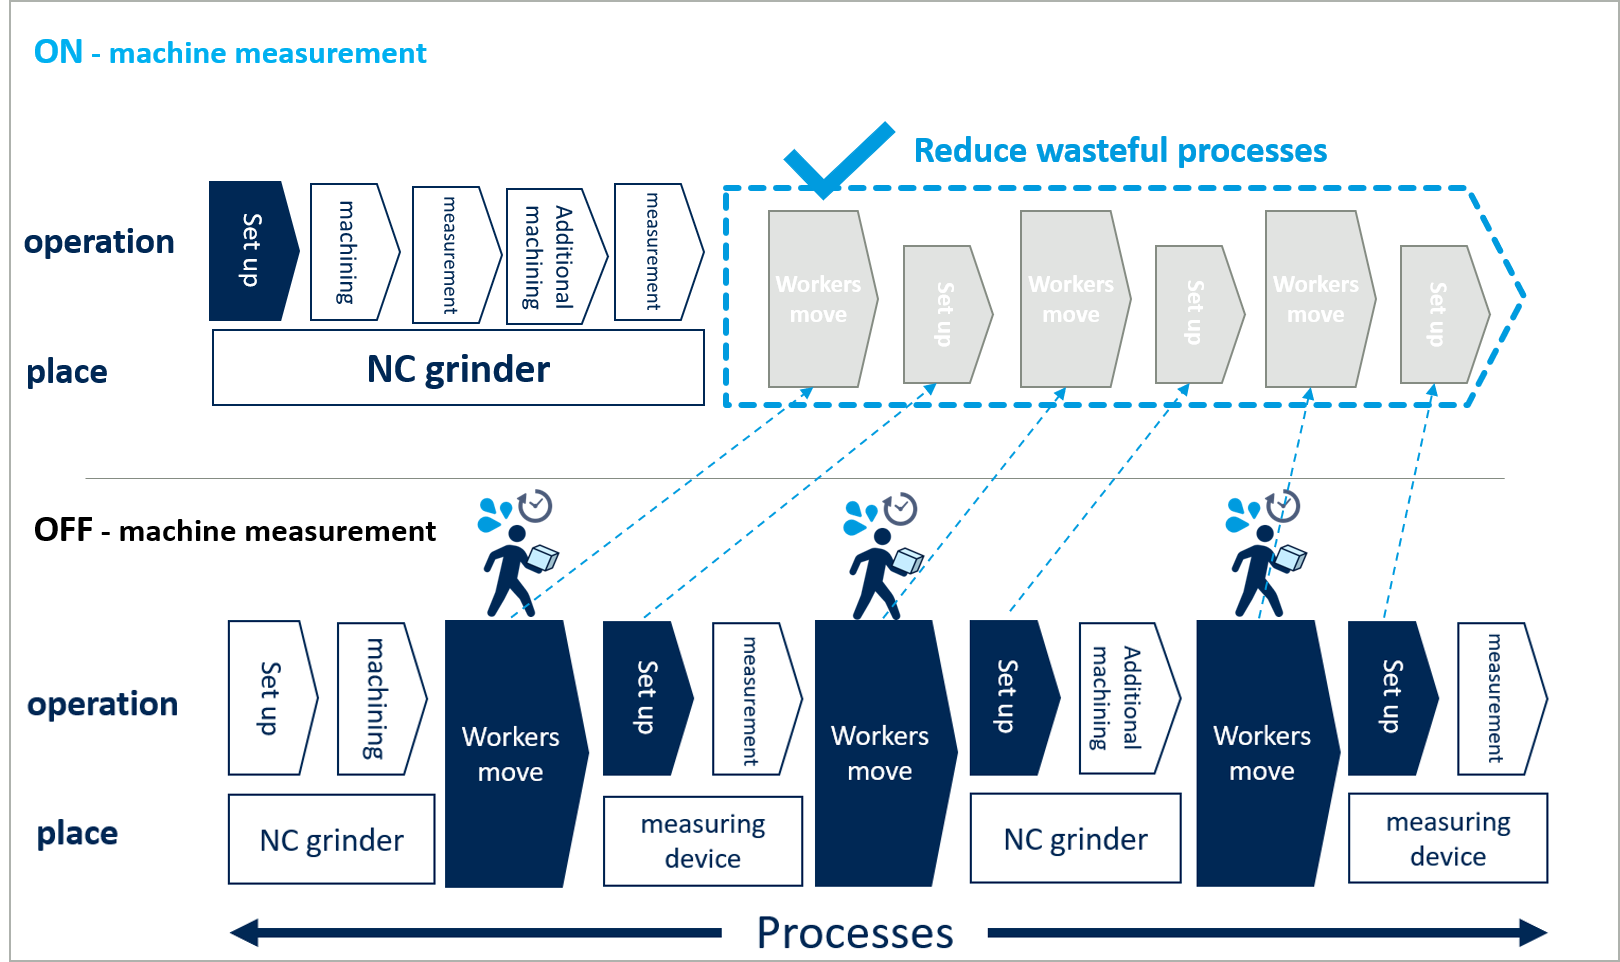
La diferencia en los procesos entre la medición dentro y fuera de la máquina resulta inmediatamente evidente.
Por ejemplo, Si la combinación de (movimiento + preparación) lleva 20 minutos, entonces eliminar tres veces este proceso ahorra casi una hora de tiempo perdido.
¿Qué tan precisa es la medición realizada en la máquina?
Por eso, las rectificadoras son perfectas para la medición en máquina.
No tiene sentido reducir los procesos si la precisión es tan baja que la medición no resulta funcional.
¿Qué tan precisas pueden ser las mediciones realizadas en la máquina? Aquí analizamos este punto.
¿Por qué las rectificadoras son perfectas para la medición en la propia máquina?
La mayor ventaja de la medición en máquina es que La medición puede realizarse con la pieza de trabajo posicionada con precisión.
En las mediciones fuera de la máquina, cuanto más estricta sea la tolerancia de la pieza, más tiempo y esfuerzo se requerirán para volver a conectar la máquina y el instrumento de medición.
El reinicio implica el riesgo de que los cambios en las condiciones de posicionamiento provoquen defectos de mecanizado o errores de medición.
En este sentido, la medición de la pieza de trabajo mientras aún está sujeta reduce el tiempo y las molestias, y permite una alta precisión.
Las condiciones de posicionamiento también se mantienen iguales, por lo que es posible el mecanizado simultáneo de varias piezas.
A continuación, compararemos la precisión de las mediciones realizadas dentro y fuera de la máquina.
Examinar la precisión de la medición en la máquina (datos de referencia)
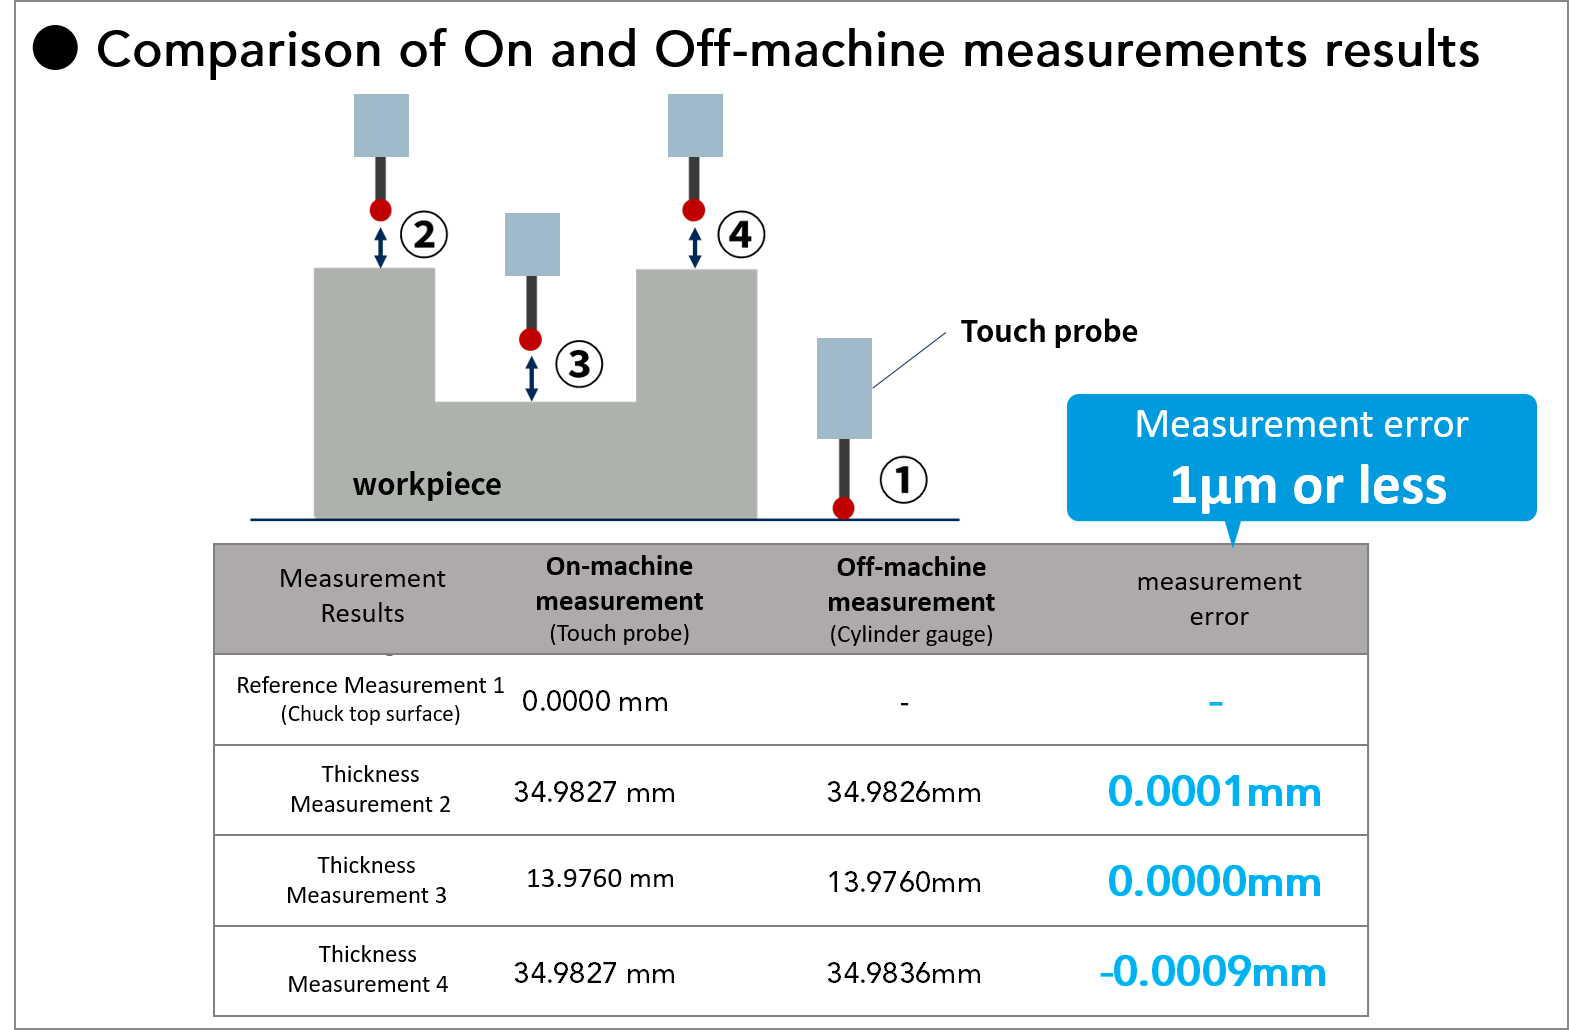
A continuación se muestran los datos de medición del espesor de la pieza de trabajo para la medición dentro y fuera de la máquina (con calibre cilíndrico).
Los datos de la figura siguiente indican que La medición en la propia máquina también permite realizar mediciones de alta precisión con un margen de error de 1 μm o menos.
Existe cierta preocupación de que la medición de las piezas después del mecanizado, mientras se realizan en la máquina, provoque que las dimensiones de las piezas varíen en unos pocos micrómetros debido a la dilatación térmica.
Lo importante aquí es aprovechar los resultados de las mediciones para optimizar los procesos.
Existen diversas maneras eficaces de aprovechar los resultados de las mediciones, como tener en cuenta la dilatación térmica de antemano y establecer estándares para el mecanizado adicional in situ con el fin de reducir el retrabajo posterior a la medición.
Presentamos máquinas rectificadoras CNC donde es posible realizar mediciones en la propia máquina.
Actualmente, las rectificadoras de superficies de la Serie HPG de Okamoto Machine Tool Works permiten la medición en máquina con equipos Quick Touch . Ofrecen las siguientes propuestas que facilitan la introducción y las contramedidas para sesgos como:
- es demasiado caro introducirlo
- La programación hace que sea demasiado difícil de introducir
- Existe el riesgo de romper el lápiz óptico o el sensor.
- Costes de introducción asequibles
- La función de programación de diálogo dedicada (sin programación) permite su uso por cualquier trabajador.
- Precisión de medición con repetibilidad de 1 μm
[Vídeo] Demostración de medición en máquina con una rectificadora CNC
Dos razones por las que la medición en máquina es importante ahora
Razón 1: ¿Son adecuados los métodos de medición utilizados en las plantas de fabricación?
Los fabricantes se debaten constantemente entre la calidad que exigen sus clientes y sus costes.
Las exigencias de los clientes también se vuelven más estrictas cada año.
- "No podemos reflejar el aumento de los elementos de inspección en el precio, por lo que no nos queda más remedio que realizar inspecciones gratuitas..."
- "(Los instrumentos de medición) son tan caros que es un desperdicio no usarlos..."
- "Cada vez es más difícil encontrar personas que puedan realizar las inspecciones".
Los procesos de inspección no rentables están aumentando, y el personal in situ tiene dificultades con los problemas de personal (costes).
Los sistemas de inspección sobrecargados corren el riesgo de pasar por alto defectos o de provocar fraudes.
Para mejorar las reglas de medición, los primeros puntos a revisar son:
¿ Es posible lograr la misma calidad de medición a un menor costo?
¿ Son apropiados los costos?
Comience por examinar si la medición en la máquina puede determinar la calidad requerida por el cliente y emita un juicio adecuado.
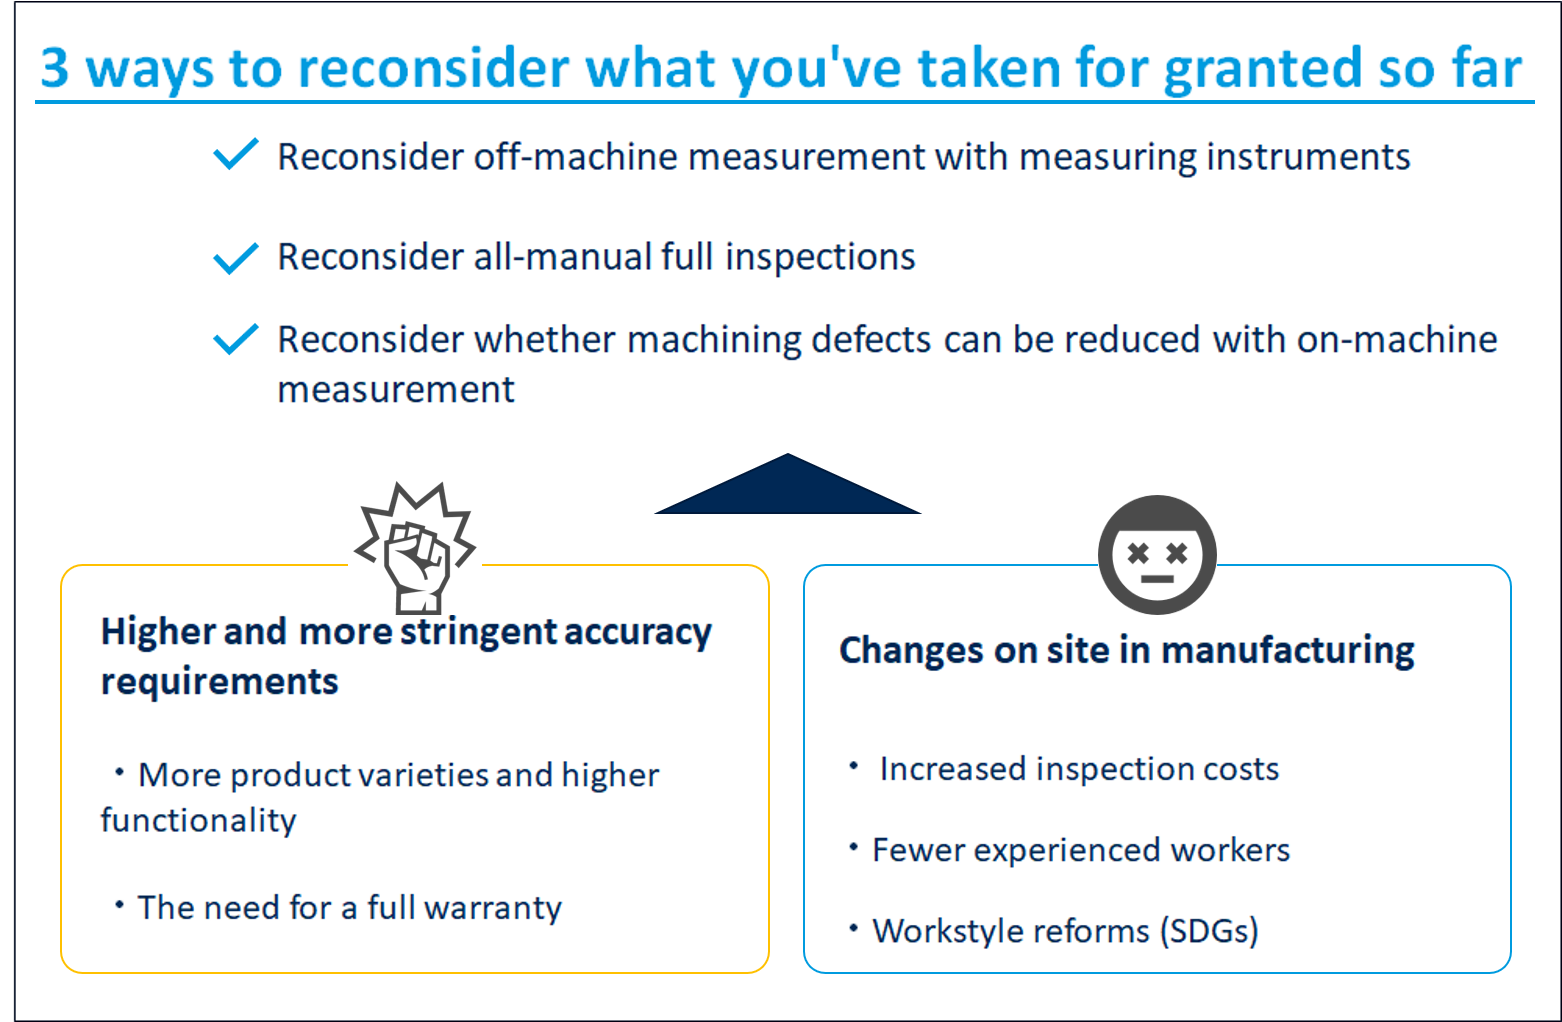
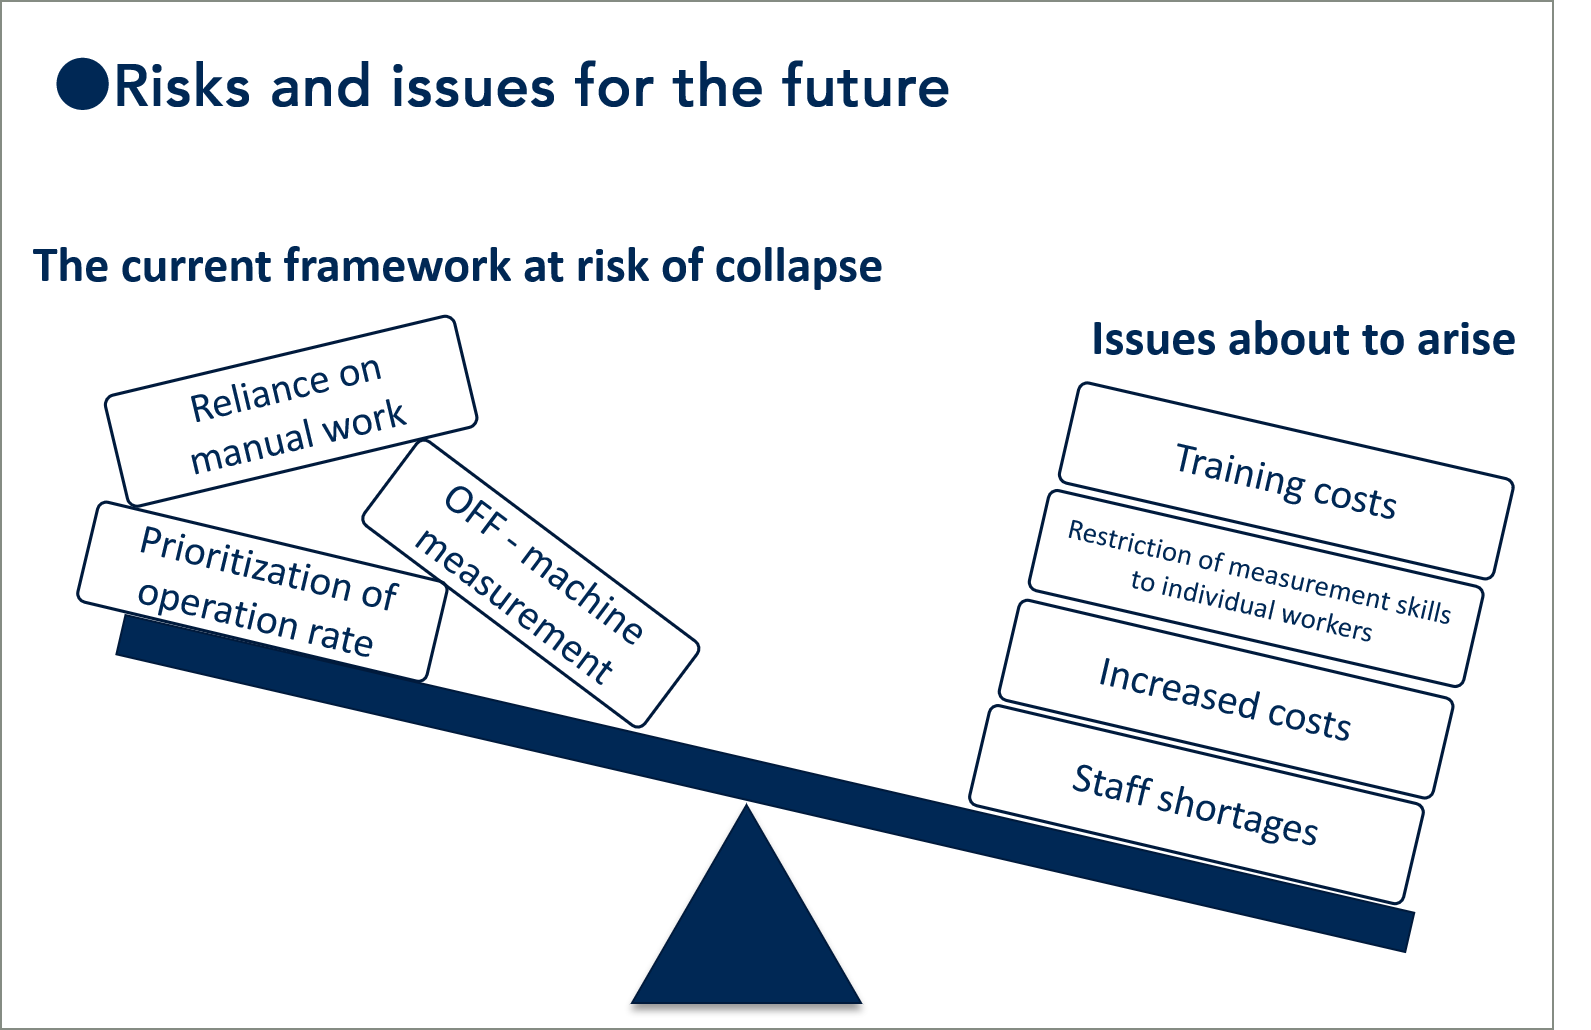
Razón 2: ¿Hemos quedado atrás la época en la que se evitaba la medición en la máquina porque ralentizaba los ritmos de operación?
En lugar de una "mejora parcial solo en el propio departamento", se requiere una "optimización total del proceso de fabricación en todos los departamentos = consolidación del proceso".
Hasta ahora, se ha priorizado la optimización por departamento:
- El departamento de mecanizado aumenta sus tasas de operación de máquinas.
- El departamento de inspección se asegura de no pasar por alto ningún defecto mediante el aumento de personal y líneas de inspección especializadas.
Sin embargo, a partir de ahora será importante realizar mejoras que beneficien a todos los departamentos.
Puede que el sistema y los marcos organizativos actuales funcionen ahora, pero ¿serán sostenibles durante cinco o diez años? Esto debe tenerse en cuenta.
¿Cómo se decide cuándo utilizar la medición en máquina y cuándo utilizar instrumentos de medición 3D?
La medición es el punto de control que protege la calidad.
Para piezas mecanizadas de precisión, como moldes o piezas de aeronaves en particular, los instrumentos de medición 3D ofrecen una alta fiabilidad.
Para piezas mecanizadas de precisión, como moldes o piezas de aeronaves en particular, los instrumentos de medición 3D ofrecen una alta fiabilidad.
Por otra parte, tenga en cuenta que los instrumentos de medición altamente especializados requieren los siguientes costos de mantenimiento.
- Control de Temperatura
- Colaboración entre los departamentos de mecanizado y medición.
- Aprender a manejar el instrumento de medición
- Falta de rentabilidad basada en el propio instrumento de medición.
Con las rectificadoras CNC, donde se requiere una precisión de nivel de acabado final, es posible realizar mediciones de alta precisión además del mecanizado.
Si se puede integrar la medición en la máquina rectificadora, lo más probable es que se reduzcan los costes de formación de los inspectores, así como la variación en las mediciones en función del inspector.
Intenta combinar las opciones en un equilibrio adecuado.
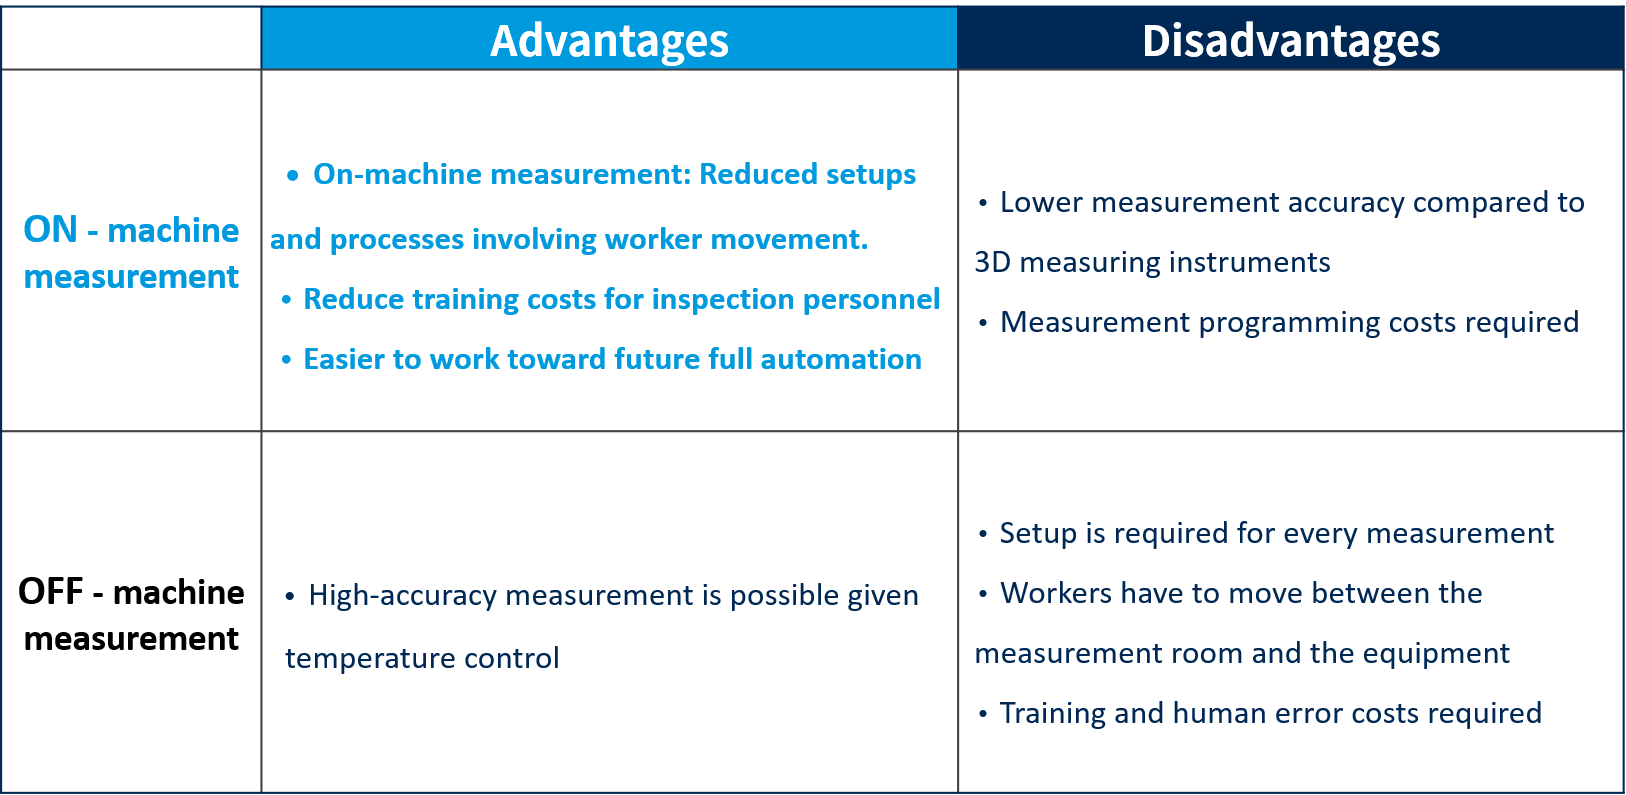
Resumen: Ventajas y desventajas de la medición en máquina.
Ventajas
- Medición en máquina: Reducción de los tiempos de preparación y de los procesos que implican el movimiento del operario.
- Medición fuera de la máquina: Es posible realizar mediciones de alta precisión.
Desventajas
- Medición en máquina: Es probable que la precisión de la medición se vea afectada por factores externos en comparación con los instrumentos de medición 3D, etc.
- Medición fuera de la máquina: Requiere numerosos procesos de medición y conlleva altos costes de mantenimiento (personal/dispositivos/operación).
Otras ventajas y desventajas se pueden resumir de la siguiente manera.
Como ya se ha señalado, la medición es un proceso importante que pone de manifiesto la calidad del mecanizado.
En otros ámbitos, el valor añadido de los procesos implicados en la medición no se comprende fácilmente.
Considere la medición en máquina como una forma de optimizar la planta de fabricación en su conjunto, equilibrando las necesidades de los departamentos de mecanizado y medición.
Sonda táctil para medición en máquina, utilizable con rectificadoras.
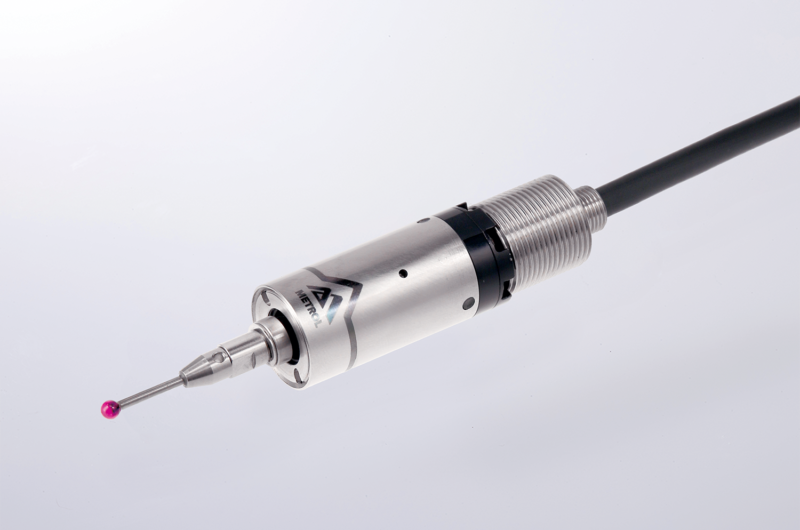
Sonda táctil compacta [serie K3S]
¡Ultracompacto! ¡Automatiza la pieza de trabajo que se origina en un espacio reducido!

Automatización de máquinas rectificadoras CNC [Introducción]
Esta es una explicación detallada de la automatización del "proceso de aplicación de la muela abrasiva", que se verifica mediante chispas y sonido cuando la muela abrasiva golpea la pieza de trabajo.
Combinada con la medición en la propia máquina, esta es la primera tecnología del sector que automatiza por completo todo el proceso, desde la configuración hasta el mecanizado en una rectificadora de superficies CNC.
